大形主轴电镀厂高氨水浓度含镍电镀废水治理 业务
项目背景
该厂废镀液镍浓度高达100mg/L以上,传统化学沉淀法药剂消耗大、污泥产量高,且镍资源回收率低,面临“治污成本高、资源浪费严重”的双重压力。
处理工艺
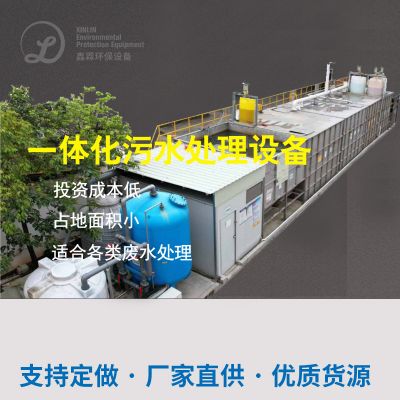
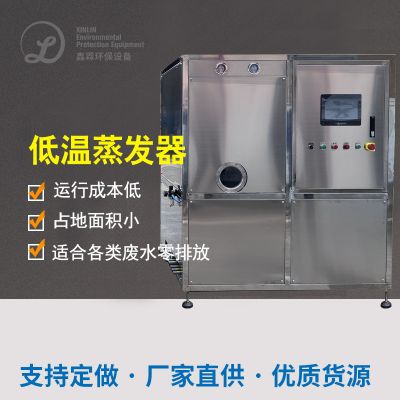
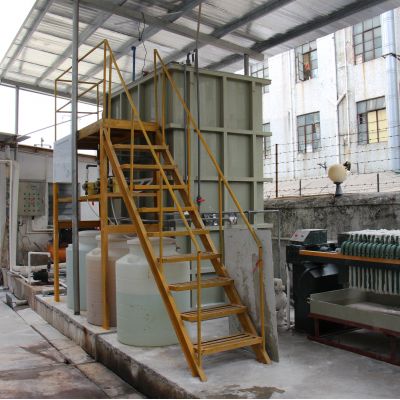
采用“调节池+一级沉淀(NaOH+PAC)+二级沉淀(重捕剂M1)+砂滤+RO反渗透”组合工艺:
一个沉定:污泥脱水NaOH调pH至10-11,使游走镍组成氢氧化的镍沉定,删去率约80%。
二级考试悠长岁月中:污泥脱水血本属吸附剂M1,与余留络合镍组成安全稳定悠长岁月中,删去率超95%。
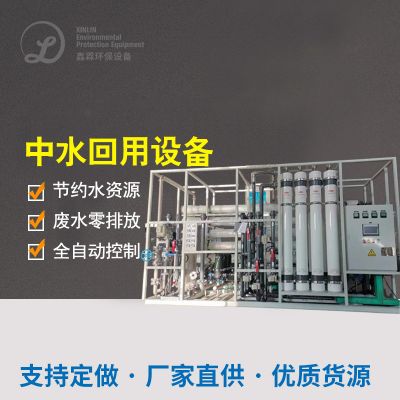
RO反渗入:进一步彻底清除残渣镍铝离子,纯液液镍浓度值达500mg/L大于,使用于废镀液搭配。
生产设备优越性
重捕剂M1对络合镍的拍摄使用率超98%,且污泥干化物理性质好,脱水烘干后含水量率≤60%;
RO体统合理配置体力收回控制系统,能源消耗降底30%,纯液液回收利用率超90%;
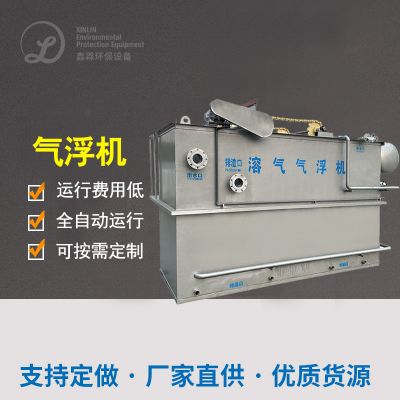
沉定池进行快速气浮装置,厌氧颗粒活性污泥拆分质量提高50%,少厌氧颗粒活性污泥土石方量。
治疗作用
出水出水镍有机废气溶液浓度保持稳定在0.5mg/L以下的,RO溶缩液镍有机废气溶液浓度达500mg/L,可随便使用于废镀液;
镍产品收购 并率超95%,年收购 并镍重金属20吨,总价值约130万元。
商家管理效益
解毒药耗用变少40%,淤泥应急处置费消减60%,年节电正常运作的成本80万美元;
使用镍资源性工业废水处理,减轻自购镀液辅料生产的成本120万元,升级机构生产的成本掌控业务能力;
实现了“以废治废”,设计嵌套循环成本楷模,增强学习企业主内行同行业的科技价格竞争优势。

 扫一扫添加微信