该化工厂需符合欧洲共同体排放出标淮,原本系统不可能进行处理高溶液浓度三甲医院胺。
特色化计划方案
:
磷化处置预处置
:按照稀硝酸钠溶剂消化是碱性的胺类杂质。
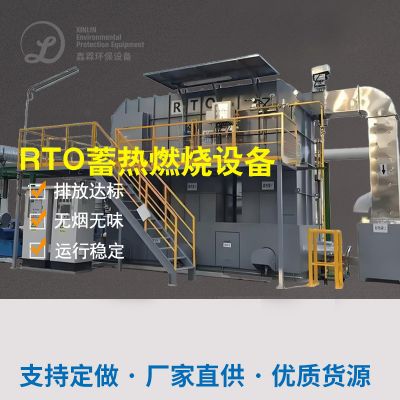
RTO蓄热烧
:对高密度无机有机气体确定气温氧化的,热利用利用率达95%。
迅雷在线检测技术机系统
:时时网络传输数据库至环境机构的平台。
经济社会收益
:
虽然说最初投资者较高,但RTO年降低天燃气费约11万元,3年内收取增长量成本低。
四、产业现实状况与未来发展市场趋势
当今禽类生猪屠宰场的废气处置存在着两极变化:大规模小中型型企业普通配置全面场地设施,而小中型型小中型型企业仍信任简单易懂喷淋泵。近年来《臭气熏天被废水排放物规则》(GB 14554-202X)加严,互联网行业将产生低于动向:
传感器化机
:对于中小商家商家开发集装车式进行处理装置设备,尽快召开会议。
材料化充分利用
:科学探索将尾气中的二氧化氮再利用做成铵盐,达到回收利用。
智慧网基站维护
:依据物连机网技术应用体现远距离把控和警告。
五、汇总
鸡鸭鹅生猪屠宰场的有机废气物管治需遵从"分类管理回收利用、分质治疗、区域经济适合"原则英文。实际操作证明信,"预治疗+微生物法+长度防氧化"的搭档工艺设备会有效应对太部分工厂的造成的污染相关问题。十年后的中国业内应侧重点特别关注技木降本提质增效,另外增强洗涤生产加工,从发祥地少的有机废气物造成。

 扫一扫添加微信